

Hej tam! Jako dostawcaOdlew łopatek wentylatorów, Od wieków zgłębiam świat castingu. Ciągle pojawiającym się pytaniem jest: „Jaka jest różnica pomiędzy odlewaniem próżniowym i niepróżniowym łopatek wentylatorów?” No cóż, zapnij pasy, bo zaraz ci to wszystko wyjaśnię w sposób łatwy do zrozumienia.
Zacznijmy od podstaw. Odlewanie to proces wytwarzania części poprzez wlewanie stopionego metalu do formy i pozostawienie go do zestalenia. Jeśli chodzi o łopatki wentylatorów, jakość odlewu może mieć ogromny wpływ na wydajność i trwałość produktu końcowego. Tutaj właśnie pojawia się odlewanie próżniowe i niepróżniowe.
Odlewanie bez próżni
Odlewanie bezpróżniowe, jak sama nazwa wskazuje, odbywa się w normalnym środowisku atmosferycznym. To dość prosty proces, który trwa już od dłuższego czasu. Oto jak to działa:
Najpierw przygotowuje się formę. Można go wykonać z różnych materiałów, takich jak piasek lub ceramika. Forma posiada wnękę w kształcie łopatki wentylatora. Następnie do formy wlewa się roztopiony metal, zwykle stop wybrany ze względu na jego wytrzymałość i odporność na ciepło. Grawitacja pomaga metalowi wypełnić wnękę, a gdy ostygnie i stwardnieje, forma zostaje rozbita, a łopatka wentylatora jest usuwana.
Jedną z największych zalet odlewania bez próżni jest jego prostota. Do wytworzenia próżni nie jest potrzebny żaden wymyślny sprzęt, co oznacza, że jest ogólnie bardziej opłacalny. To sprawia, że jest to popularny wybór w przypadku produkcji na małą skalę lub przy ograniczonym budżecie.
Jednakże odlewanie bez próżni ma swoje wady. Ponieważ odbywa się to na świeżym powietrzu, istnieje większe ryzyko, że stopiony metal zareaguje z tlenem i innymi gazami w atmosferze. Może to prowadzić do powstawania tlenków i innych zanieczyszczeń w odlewie. Zanieczyszczenia te mogą osłabić łopatki wentylatora i zmniejszyć jego ogólną wydajność. Ponadto pęcherzyki powietrza mogą zostać uwięzione w roztopionym metalu podczas wlewania go do formy. Pęcherzyki te powodują porowatość odlewu, co z czasem może powodować pęknięcia i inne problemy strukturalne.
Odlewanie próżniowe
Porozmawiajmy teraz o odlewaniu próżniowym. Metoda ta odbywa się w szczelnej komorze, w której usuwane jest powietrze w celu wytworzenia próżni. Oto proces krok po kroku:
Podobnie jak w przypadku odlewania bez próżni, najpierw przygotowuje się formę. Następnie zarówno formę, jak i roztopiony metal umieszcza się w komorze próżniowej. Powietrze jest wypompowywane z komory, tworząc środowisko o niskim ciśnieniu. Następnie roztopiony metal wlewa się do formy. Ponieważ w komorze nie ma powietrza, metal może swobodniej przepływać do każdego zakamarka formy.
Jedną z głównych zalet odlewania próżniowego jest wysoka jakość produktu końcowego. Ponieważ w komorze nie ma tlenu ani innych gazów, ryzyko utleniania i powstawania zanieczyszczeń jest znacznie zmniejszone. Oznacza to, że łopatki wentylatorów są mocniejsze i trwalsze. Brak powietrza eliminuje również ryzyko uwięzienia pęcherzyków powietrza w odlewie, co skutkuje gęstszą i bardziej jednolitą strukturą.
Odlewanie próżniowe pozwala również na lepszą kontrolę nad procesem odlewania. Środowisko o niskim ciśnieniu pomaga roztopionemu metalowi bardziej równomiernie wypełnić formę, co jest szczególnie ważne w przypadku skomplikowanych kształtów, takich jak łopatki wentylatora. Oznacza to, że możesz osiągnąć wyższy poziom precyzji i dokładności odlewania.
Jednak odlewanie próżniowe ma swoją cenę. Sprzęt potrzebny do wytworzenia i utrzymania próżni jest kosztowny, a sam proces jest bardziej złożony i czasochłonny. To sprawia, że jest ono droższe niż odlewanie bez próżni, co jest głównym czynnikiem branym pod uwagę w przypadku produkcji na dużą skalę.
Zastosowania i rozważania w świecie rzeczywistym
W prawdziwym świecie wybór pomiędzy odlewaniem próżniowym i niepróżniowym łopatek wentylatorów zależy od kilku czynników. Jeśli produkujesz wentylatory do produktów konsumenckich, gdzie koszt jest głównym problemem, a wymagania dotyczące wydajności nie są zbyt wysokie, najlepszym rozwiązaniem może być odlewanie próżniowe. Na przykład wentylatory stosowane w urządzeniach gospodarstwa domowego, takich jak oczyszczacze powietrza lub małe wentylatory stołowe, często można wykonać przy użyciu odlewu innego niż próżniowy, bez utraty zbyt dużej jakości.
Z drugiej strony, jeśli produkujesz wentylatory do zastosowań przemysłowych lub o wysokiej wydajności, odlewanie próżniowe jest zwykle lepszą opcją. Wentylatory stosowane w lotnictwie, silnikach samochodowych lub wielkoskalowych systemach wentylacyjnych muszą być wyjątkowo niezawodne i wydajne. Zastosowania te wymagają łopatek wentylatorów, które są w stanie wytrzymać wysokie temperatury, ciśnienia i trudne warunki otoczenia. Odlewanie próżniowe zapewnia, że łopatki wentylatorów mają wytrzymałość i trwałość, aby sprostać tym rygorystycznym wymaganiom.
Inne oferowane przez nas produkty odlewnicze
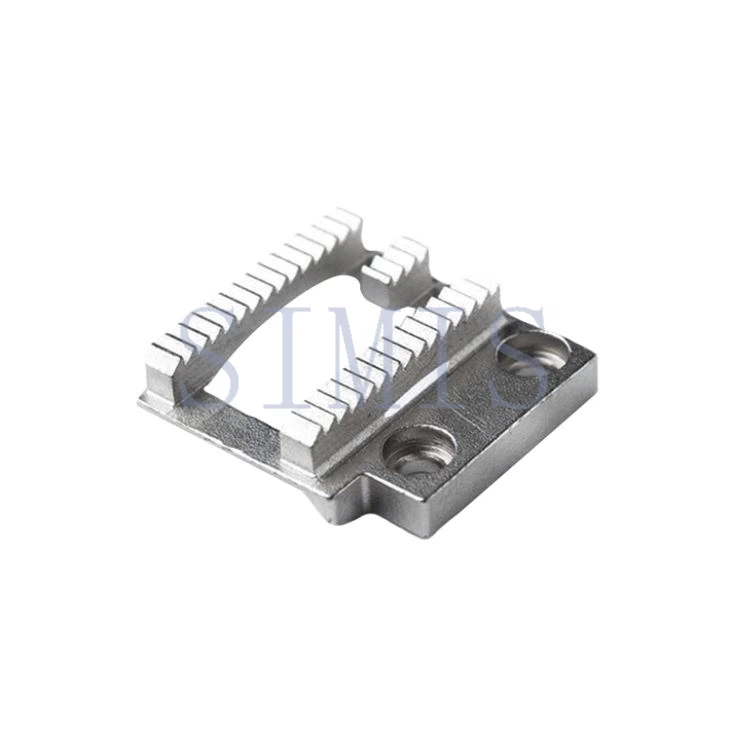
Skoro już jesteśmy przy temacie odlewów, warto wspomnieć, że w naszej ofercie znajdują się także inne produkty odlewnicze, jak npKołnierz wydechowy samochoduIOdlew do maszyny do szycia. Podobnie jak łopatki wentylatorów, wybór pomiędzy odlewaniem próżniowym i niepróżniowym zależy od specyficznych wymagań produktu. W przypadku kołnierzy wydechowych samochodów, które muszą być mocne i odporne na wysokie temperatury i korozję, często preferowaną metodą jest odlewanie próżniowe. Z drugiej strony, odlewy do maszyn do szycia mogą nadawać się do odlewania bez próżni, jeśli koszt jest głównym czynnikiem.
Zakończenie i wyciągnięcie ręki
Więc masz to! Różnica między odlewaniem próżniowym i niepróżniowym łopatek wentylatorów sprowadza się do jakości, kosztów i specyficznych wymagań zastosowania. Niezależnie od tego, czy szukasz wysokowydajnych łopatek wentylatorów do zastosowań przemysłowych, czy ekonomicznych rozwiązań dla produktów konsumenckich, mamy dla Ciebie wsparcie.
Jeśli chcesz dowiedzieć się więcej o naszymOdlew łopatek wentylatorówlub którykolwiek z naszych innych produktów do odlewania, nie wahaj się z nami skontaktować. Zawsze chętnie porozmawiamy o Twoich potrzebach i zaproponujemy indywidualne rozwiązanie.
Referencje
- Campbel, JF (2003). Odlewy. Butterwortha-Heinemanna.
- Komitet Podręcznika ASM. (2008). Podręcznik ASM, tom 15: Casting. Międzynarodowy ASM.