

Bieg
Dlaczego warto wybrać nas
Bogate doświadczenie
Firma Taiyuan Simis Investment Casting Co., Ltd została założona w 2004 roku. Po 15 latach rozwoju rozwinęła się z pojedynczej fabryki odlewów precyzyjnych w kompleksowego dostawcę produktów mechanicznych, który może dostarczać odlewy precyzyjne, odlewy piaskowe, odlewy ciśnieniowe i precyzyjne części do obróbki.
Profesjonalny zespół
Nasza firma zatrudnia 3 inżynierów na poziomie profesorskim, 5 starszych inżynierów, 12 młodszych inżynierów, 20 inspektorów i około 350 pracowników.
Kontrola jakości
Istnieje jedna fabryka odlewów precyzyjnych, jedna fabryka odlewów piaskowych, jedna fabryka odlewów ciśnieniowych i dwie fabryki obróbki skrawaniem. Dzięki nieustannym wysiłkom wszystkich naszych pracowników nasza firma przeszła certyfikaty jakości ISO, TS16949, TUV i inne.
Wysoka jakość
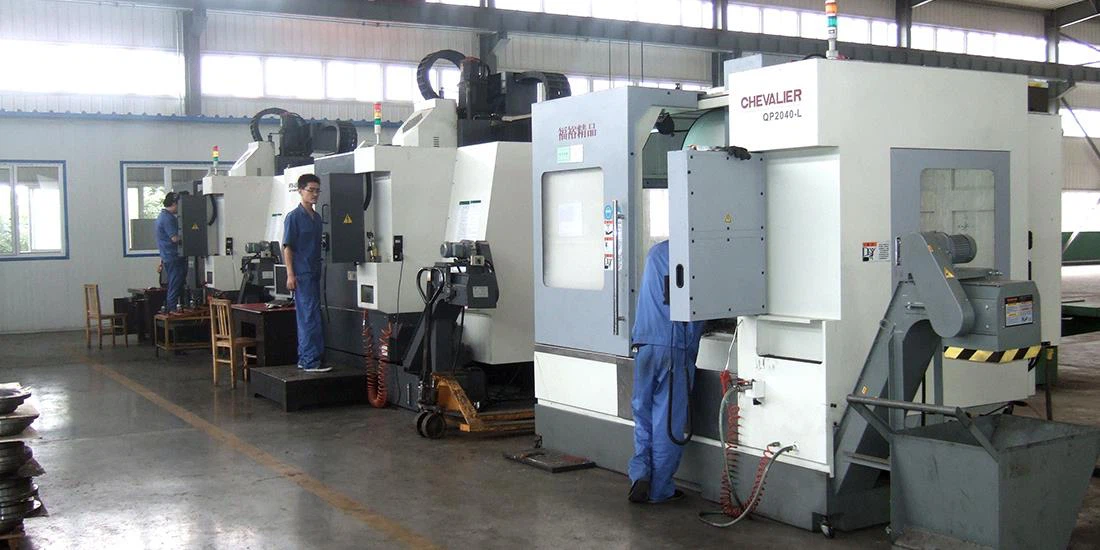
Posiadamy zdolność do obróbki trudnych produktów, wyposażoną w importowane centra CNC 4-ośowe i 5-osiowe oraz różnego rodzaju urządzenia do obróbki CNC, wspomagające czyszczenie ultradźwiękowe i kontrolę CMM.
Koło zębate lub koło zębate to obracająca się część maszyny, zwykle używana do przenoszenia ruchu obrotowego i/lub momentu obrotowego za pomocą szeregu zębów, które sprzęgają się z kompatybilnymi zębami innego koła zębatego lub innej części. Zęby mogą być integralnymi występami lub wgłębieniami wykonanymi w części lub włożonymi w nią oddzielnymi kołkami. W tym drugim przypadku przekładnia nazywana jest zwykle kołem zębatym. Zębatką może być jeden z tych kołków lub cały bieg. Dwa lub więcej zazębionych kół zębatych nazywa się przekładnią zębatą.
-
![Kucie narzędzi]() Kucie narzędziProdukty do kucia kół zębatych są stosowane głównie w przemyśle maszynowym, petrochemicznym, motoryzacyjnym i innych, wśród których ponad 90% stanowią odkuwki samochodowe, z czego odkuwki...Więcej

Koła zębate można klasyfikować według kształtu zęba, kształtu koła zębatego, kształtu linii zębów, powierzchni zęba i metody produkcji. Zgodnie z metodą produkcji przekładnie dzielą się na przekładnie odlewnicze, przekładnie tnące, przekładnie walcownicze, przekładnie spiekane itp.
Przekładnia czołowa
Koła zębate posiadające cylindryczne powierzchnie podziałowe nazywane są kołami zębatymi cylindrycznymi. Koła zębate czołowe należą do grupy kół zębatych z wałem równoległym i są kołami walcowymi, których linia zębów jest prosta i równoległa do wału. Koła zębate czołowe to najczęściej stosowane koła zębate, które pozwalają osiągnąć wysoką dokładność przy stosunkowo prostych procesach produkcyjnych. Charakteryzują się brakiem obciążenia w kierunku osiowym (obciążeniem wzdłużnym). Większa z par zazębionych nazywa się kołem zębatym, a mniejsza nazywa się zębnikiem.
Przekładnia śrubowa
Przekładnie śrubowe są stosowane z równoległymi wałami podobnymi do przekładni czołowych i są przekładniami cylindrycznymi z nawiniętymi liniami zębów. Mają lepsze zazębienie zębów niż przekładnie czołowe, charakteryzują się wyjątkową ciszą i mogą przenosić większe obciążenia, dzięki czemu nadają się do zastosowań wymagających dużych prędkości. W przypadku stosowania przekładni śrubowych wytwarzają one siłę ciągu w kierunku osiowym, co powoduje konieczność stosowania łożysk oporowych. Przekładnie śrubowe są dostępne ze skrętem w prawo i w lewo, co wymaga przekładni przeciwnych dla pary zazębiającej się.
Skrzynia biegów
Zęby o tej samej wielkości i kształcie wycięte w równych odległościach wzdłuż płaskiej powierzchni lub prostego pręta nazywane są zębatką. Zębatka zębata to cylindryczne koło zębate o nieskończonym promieniu cylindra podziałowego. Zazębiając się z cylindrycznym kołem zębatym, przekształca ruch obrotowy w ruch liniowy. Listwy zębate można ogólnie podzielić na zębatki proste i zębatki spiralne, ale obie mają proste linie zębów. Poprzez obróbkę końców listew zębatych możliwe jest łączenie listew zębatych koniec z końcem.
Przekładnia stożkowa
Przekładnie stożkowe mają kształt stożka i służą do przenoszenia siły pomiędzy dwoma wałami, które przecinają się w jednym punkcie (przecinające się wały). Przekładnia stożkowa ma stożek jako powierzchnię podziałową, a jej zęby są nacięte wzdłuż stożka. Rodzaje przekładni stożkowych obejmują proste przekładnie stożkowe, śrubowe przekładnie stożkowe, spiralne przekładnie stożkowe, przekładnie ukośne, kątowe przekładnie stożkowe, przekładnie koronowe, zerowe przekładnie stożkowe i przekładnie hipoidalne.
Przekładnia stożkowa spiralna
Spiralne koła zębate stożkowe to koła zębate stożkowe z zakrzywionymi liniami zębów. Ze względu na wyższy współczynnik styku zębów są one lepsze od prostych przekładni stożkowych pod względem wydajności, wytrzymałości, wibracji i hałasu. Z drugiej strony są one trudniejsze w produkcji. Ponadto, ponieważ zęby są zakrzywione, powodują siły wzdłużne w kierunku osiowym. W przypadku spiralnych przekładni stożkowych ta o zerowym kącie skręcenia nazywana jest zerową przekładnią stożkową.
Śruba zębata
Przekładnie śrubowe to para takich samych przekładni śrubowych o kącie skrętu 45 stopni na nierównoległych, nie przecinających się wałach. Ponieważ kontakt zębów jest punktowy, ich nośność jest niska i nie nadają się do przenoszenia dużych mocy. Ponieważ moc przenoszona jest poprzez ślizganie się powierzchni zębów, przy stosowaniu przekładni śrubowych należy zwrócić uwagę na smarowanie. Nie ma ograniczeń co do kombinacji ilości zębów.
Przekładnia ukośna
Przekładnie kątowe to przekładnie stożkowe o przełożeniu 1. Służą do zmiany kierunku przenoszenia mocy bez zmiany prędkości. Istnieją proste przekładnie ukośne i spiralne. W przypadku stosowania spiralnych przekładni kątowych konieczne jest rozważenie zastosowania łożysk oporowych, ponieważ wytwarzają one siłę ciągu w kierunku osiowym. Oprócz zwykłych przekładni kątowych z kątem wału 90 stopni, przekładnie kątowe z dowolnymi innymi kątami wału nazywane są przekładniami kątowymi.
Przekładnia robakowa
Śruba wycięta na wale to ślimak, współpracująca przekładnia to koło ślimakowe, a razem na nie przecinających się wałach nazywa się przekładnią ślimakową. Ślimaki i koła ślimakowe nie ograniczają się do kształtów cylindrycznych. Istnieje typ klepsydry, który może zwiększyć współczynnik kontaktu, ale produkcja staje się trudniejsza. Ze względu na ślizgowy kontakt powierzchni przekładni konieczne jest zmniejszenie tarcia. Z tego powodu na ogół do ślimaka stosuje się twardy materiał, a do koła ślimakowego miękki materiał. Mimo że wydajność jest niska ze względu na styk ślizgowy, obrót jest płynny i cichy. Kiedy kąt wyprzedzenia ślimaka jest mały, tworzy on funkcję samoblokującą.
Jak działa przekładnia zębata


Przekładnie wykorzystują zasadę przewagi mechanicznej, czyli stosunek siły wyjściowej do siły wejściowej w układzie. W przypadku przekładni przewagę mechaniczną zapewnia przełożenie skrzyni biegów, które jest stosunkiem prędkości końcowego biegu do prędkości początkowej w układzie zębatym. Przełożenie skrzyni biegów jest określone równaniem:
Animacja pary kół zębatych. Można zobaczyć, że mniejsze koło obraca się szybciej, aby dotrzymać kroku większej liczbie zębów większego koła.
MA=ωA/ωB=rB/rA=NB/NA
N: Czy liczba zębów na kole zębatym,
ω: Czy prędkość kątowa koła zębatego i
r: Jest promieniem koła zębatego.
Jeżeli przewaga mechaniczna przekładni zębatej wynosi 3, oznacza to, że promień ostatniego biegu w zestawie jest 3 razy większy od promienia pierwszego biegu. Przy takim przełożeniu przekładnia wejściowa może obracać się z 3 razy mniejszą siłą niż wytwarzana przez przekładnię końcową, ale w zamian musi obracać się 3 razy szybciej niż przekładnia końcowa.
Ta zależność dla przekładni zębatych jest zasadniczo zależna od prawa zachowania energii. Analizując przekładnie, koncepcję tę można łatwiej zrozumieć, stosując analizę zachowanej mocy układu. Analiza ta wiąże momenty obrotowe kół zębatych z ich prędkościami kątowymi.
Powierzchnia zęba.Bok zęba przekładni.
Profil zęba.Jedna strona zęba w przekroju pomiędzy okręgiem zewnętrznym a okręgiem korzeniowym.
Spiralny.Profil zęba wygenerowany z ewolwenty koła. Typowy kształt zęba w przekładniach czołowych.
Okrąg podstawowy.Okrąg, z którego wyprowadzono ewolwentowe profile zębów.
Skrzydło.Robocza lub stykająca się strona zęba. Zwykle ma profil ewolwentowy w przekroju poprzecznym.
Najwyższa kraina.Górna powierzchnia zęba przekładni.
Dolny ląd.Powierzchnia znajdująca się na dnie przestrzeni pomiędzy sąsiednimi zębami.
Korona.Modyfikacja polegająca na lekkim wybrzuszeniu na zewnątrz pośrodku boku zęba. Ząb staje się stopniowo cieńszy w kierunku każdego końca. W przypadku całkowicie koronowanego zęba usunięto niewielką ilość materiału również na wierzchołku i korzeniu. Celem ukoronowania jest zapewnienie, że środek boku przenosi całą część obciążenia, nawet jeśli koła zębate są lekko przesunięte lub zniekształcone.
Koło korzeniowe.Styczna do dołu przestrzeni międzyzębowych w przekroju poprzecznym.
Koło boiska.Okrąg zawierający punkt nachylenia. Okręgi podziałowe są styczne na współpracujących kołach zębatych. Okrąg, po którym teoretycznie zęby przekładni toczą się bez poślizgu.
Centrum przekładni.Środek koła podziałowego.
Linia ośrodków.Linia łącząca środki kół podziałowych dwóch zazębiających się kół zębatych. Jest to także wspólna prostopadłość osi skrzyżowanych przekładni śrubowych i przekładni ślimakowych.
Punkt nachylenia.Punkt profilu zęba leżący na kole podziałowym koła zębatego. Gdy punkt pochylenia jednego koła zębatego styka się z współpracującym kołem zębatym, styk następuje w punkcie pochylenia współpracującego koła zębatego. Ten wspólny punkt podziałki leży na linii łączącej dwa środki przekładni.
Ścieżka działania.Krzywa, wzdłuż której następuje kontakt podczas zazębiania się dwóch profili zębów.
Linia działania.Ścieżka działania przekładni ewolwentowych. Jest to linia prosta przechodząca przez punkt nachylenia i styczna do okręgu podstawowego.
Linia kontaktu.Linia lub krzywa, wzdłuż której dwie powierzchnie zębów są do siebie styczne.
Punkt kontaktowy.Dowolny punkt, w którym dwa profile zębów stykają się ze sobą.
4 najważniejsze procesy produkcji przekładni
Cięcie przekładni
Proces wytwarzania przekładni jest co najmniej złożony. Do przekształcania metalowych dysków lub półfabrykatów w skomplikowane koła zębate z doskonałymi zębami stosuje się szeroką gamę metod produkcji kół zębatych. Wszelkie odchylenia w procesie mogą prowadzić do katastrofalnych skutków. Cięcie kół zębatych to podstawowy proces w produkcji kół zębatych, odgrywający kluczową rolę w wytwarzaniu wysokiej jakości kół zębatych. Do skrawania kół zębatych stosuje się kilka metod, każda ma swoje zalety.
Jedną z powszechnych metod jest hobowanie kół zębatych. W tej metodzie za pomocą specjalistycznego narzędzia, zwanego płytką, wcina się zęby w półwyrobach przekładni z niezwykłą precyzją. Metoda ta pozwala na szybkie i sprawne wykonanie kół zębatych z doskonałą dokładnością. Jedną z największych zalet hobbingu jest to, że jest szybka i wydajna. Różnorodność obwiedni umożliwia producentom przekładni produkcję przekładni prostych i ślimakowych.
Frezowanie to kolejna popularna metoda, podczas której frezy obrotowe usuwają materiał z przedmiotu obrabianego, aby uzyskać pożądany profil zęba. Oferuje wszechstronność i może być stosowany zarówno w małych, jak i dużych produkcjach. Z drugiej strony przeciąganie wykorzystuje przeciągacz do stopniowego wcinania zębów w powierzchnię przedmiotu obrabianego.
Formowanie przekładni
Formowanie kół zębatych to kluczowy proces produkcyjny, który pozwala na tworzenie wysokiej jakości kół zębatych. Istnieją dwie podstawowe metody stosowane w formowaniu kół zębatych: kucie i odlewanie.
Kucie to metoda polegająca na podgrzewaniu metalu i kształtowaniu go w celu utworzenia kół zębatych. Proces ten polega na podgrzaniu metalu do określonej temperatury, dzięki czemu staje się on plastyczny. Metal jest następnie umieszczany w matrycy lub formie i prasowany lub wbijany w odpowiedni kształt. Kucie zapewnia kilka korzyści, w tym zwiększoną wytrzymałość i trwałość, a także lepszą strukturę ziaren. Może to jednak być czasochłonne i kosztowne w porównaniu z innymi metodami.
Z drugiej strony odlewanie polega na wlewaniu stopionego metalu do formy w celu utworzenia kół zębatych. Proces ten zapewnia elastyczność w zakresie opcji projektowych i umożliwia łatwe uzyskanie skomplikowanych kształtów. Ponadto odlewanie może być bardziej opłacalne w przypadku serii produkcyjnych na dużą skalę. Może to jednak skutkować mniej dokładnymi wymiarami i mniejszą gęstością materiału w porównaniu do kucia.
Szlifowanie przekładni
Precyzja jest nieoceniona w produkcji kół zębatych i wielowypustów. Szlifowanie kół zębatych odgrywa kluczową rolę w produkcji kół zębatych, ponieważ pomaga osiągnąć precyzję i gładkość. Proces ten jest niezbędny do usunięcia wszelkich niedoskonałości, które mogą pozostać po operacjach cięcia lub formowania. Nawet najmniejsze różnice w konstrukcji zębów przekładni mogą negatywnie wpłynąć na przenoszenie momentu obrotowego.
Szlifowanie walcowe jest jedną z najpowszechniejszych metod szlifowania kół zębatych. Procedura ta polega na szlifowaniu zewnętrznej średnicy zębów koła zębatego za pomocą szlifierki cylindrycznej. Inną metodą jest szlifowanie wewnętrzne, gdzie za pomocą szlifierki wewnętrznej szlifuje się średnicę wewnętrzną kół zębatych z otworami.
Szlifowanie profili to kolejna technika stosowana w produkcji kół zębatych. Polega na tworzeniu skomplikowanych profili na powierzchni zęba przy użyciu specjalistycznych maszyn i materiałów ściernych. Metoda ta pozwala na precyzyjną kontrolę kształtu i wymiarów zębów przekładni.
Obróbka cieplna
Koła zębate muszą być nie tylko precyzyjne i mieć wąskie nietolerancje, ale także muszą być twarde i wytrzymywać ciśnienie. Przekładnia, która psuje się przy pierwszych oznakach nacisku, jest bezużyteczna. Obróbka cieplna ma kluczowe znaczenie, ponieważ pomaga poprawić właściwości i wydajność przekładni, zapewniając ich trwałość i precyzję. Dwa powszechne procesy obróbki cieplnej stosowane w przekładniach to nawęglanie i hartowanie.
Nawęglanie polega na wprowadzeniu węgla do powierzchniowej warstwy przekładni w celu zwiększenia jej twardości przy jednoczesnym zachowaniu wytrzymałości. Osiąga się to poprzez ogrzewanie przekładni w środowisku bogatym w węgiel, takim jak mieszanina gazów lub cieczy zawierająca związki węgla
Hartowanie to kolejny ważny etap obróbki cieplnej następujący po nawęglaniu lub innym procesie hartowania. Po nagrzaniu do uzyskania odpowiedniej twardości koła zębate są szybko schładzane poprzez zanurzenie ich w ośrodku hartującym, takim jak olej lub woda. To szybkie chłodzenie „zamraża” strukturę metalu, tworząc pożądany poziom twardości w całej części. Proces produkcji przekładni nie jest kompletny bez odpowiedniej obróbki cieplnej.
Nasz certyfikat
Nasza firma przeszła certyfikaty jakości ISO9001, TS16949, TUV i inne.

Nasza fabryka
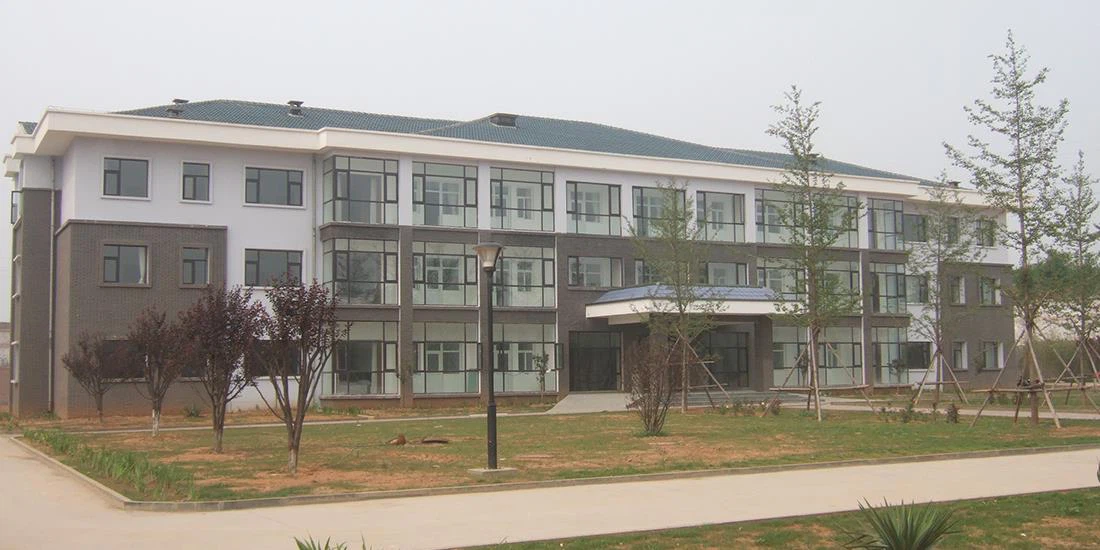
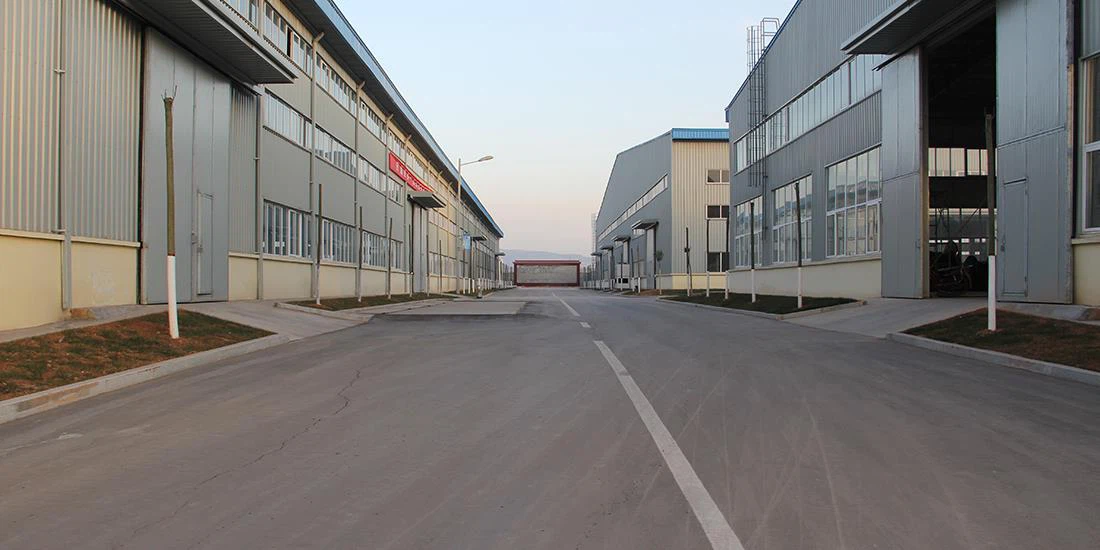
Firma Taiyuan Simis Investment Casting Co., Ltd została założona w 2014 roku. Po 15 latach rozwoju rozwinęła się z pojedynczej fabryki odlewów precyzyjnych w kompleksowego dostawcę produktów mechanicznych, który może dostarczać odlewy precyzyjne, odlewy piaskowe, odlewy ciśnieniowe i precyzyjne części do obróbki. Nasza firma zatrudnia 3 inżynierów na poziomie profesorskim, 5 starszych inżynierów, 12 młodszych inżynierów, 20 inspektorów i około 350 pracowników. Istnieje jedna fabryka odlewów precyzyjnych, jedna fabryka odlewów piaskowych, jedna fabryka odlewów ciśnieniowych i dwie fabryki obróbki. Dzięki nieustannym wysiłkom wszystkich naszych pracowników nasza firma przeszła certyfikaty jakości ISO, TS16949, TUV i inne.
Nasza sprzedaż stopniowo rosła z pierwotnych 3 milionów RMB do obecnych 50 milionów RMB.
Rozumiemy wymagania projektowe i jakościowe klientów zagranicznych w zakresie wyrobów mechanicznych. Około 85% naszych produktów eksportujemy do Ameryki Północnej, Europy i całego świata.



Często zadawane pytania
P: Co to są koła zębate?
P: Dlaczego potrzebujemy narzędzi?
P: Jak opisujesz sprzęt?
Koło zębate.
Stosunek pracy, pozycja, porządek lub dostosowanie. Jej kariera nabrała rozpędu.
Poziom lub tempo funkcjonowania. Wrzucili swoje występy na wyższy bieg.
P: Jaki jest cel sprzętu?
P: Dlaczego używany jest sprzęt?
P: Jaki jest przykład sprzętu?
P: Co to jest sprzęt i jego rodzaje?
P: Jaka jest zasada dotycząca biegów?
P: Jaka jest funkcja kół zębatych?
P: Jaka jest teoria kół zębatych?
P: Jak chronicie przekładnie?
P: Jakie są podstawy dotyczące kół zębatych?
P: Jak konserwujecie przekładnie?
2. Nałóż odpowiednią ilość.
3. Wyczyść i sprawdź koła zębate.
4. Wyreguluj i wyrównaj koła zębate.
5. Chroń przekładnie przed trudnymi warunkami.
6. Zaplanuj regularną konserwację.
7. Oto, co jeszcze należy wziąć pod uwagę.
P: Jakie są trzy główne cele kół zębatych?
P: Jaki jest podstawowy sprzęt?
P: Jak biegi wpływają na prędkość?
P: Jak zwiększyć żywotność przekładni?
Produkcja z precyzją.
Właściwa konserwacja przekładni.
Cały pakiet.
P: Dlaczego biegi przyspieszają?
P: Jak działa sprzęt?
P: Jakie są trzy główne funkcje kół zębatych?
Aby odwrócić kierunek obrotu.
Aby zwiększyć lub zmniejszyć prędkość obrotową.
Aby przenieść ruch obrotowy na inną oś.
Aby zachować synchronizację obrotu dwóch osi.
Znajdź tutaj profesjonalnych producentów i dostawców przekładni w Chinach. Zachęcamy do zakupu wysokiej jakości sprzętu w konkurencyjnej cenie z naszej fabryki. Aby uzyskać spersonalizowaną usługę, skontaktuj się z nami teraz.